


Когда ручная сварка становится узким местом
Долгая переналадка и нестандартные детали

Разброс качества шва

Дефицит квалифицированных сварщиков

РТК сварки под вашу операцию
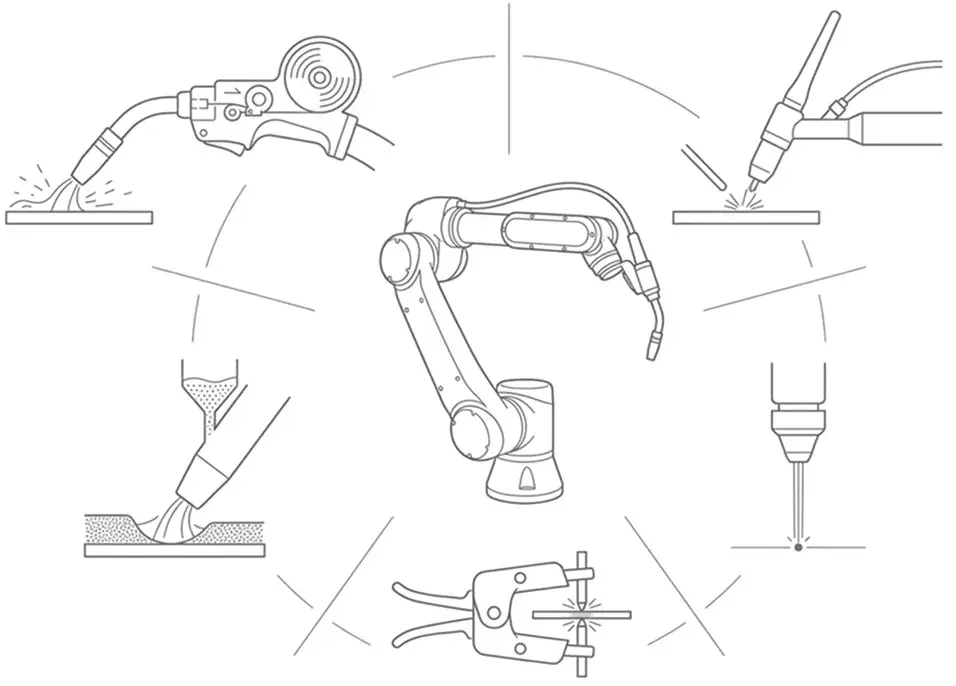
Дуговая (MIG/MAG, TIG), лазерная.
02
Выбор технологии сварки

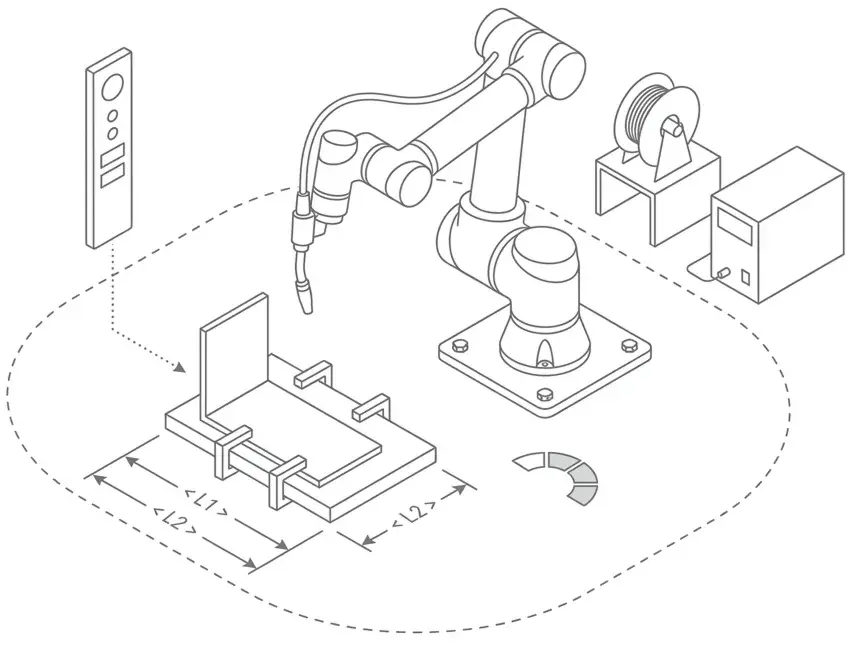
Робот, позиционирование детали и рабочая зона под габариты и требуемый такт.
01
Подбор конфигурации РТК
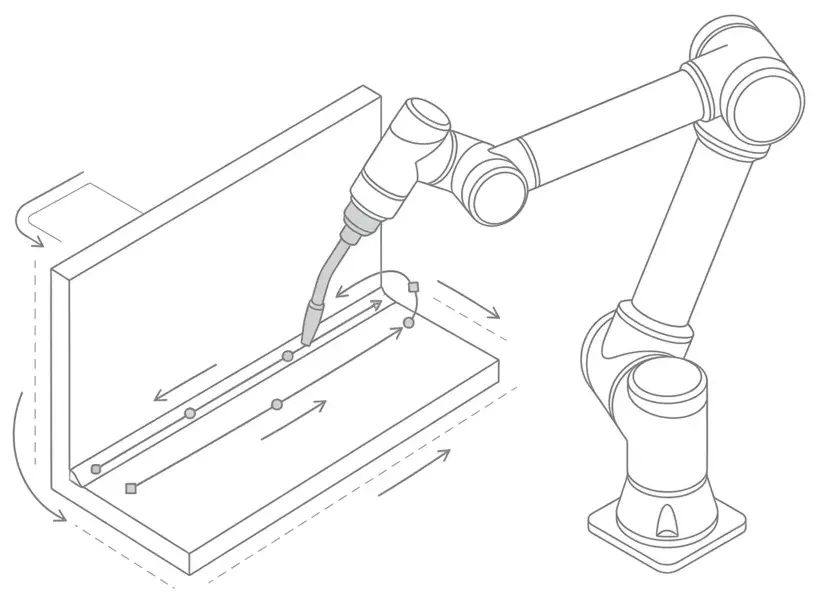
Программы по точкам или по 3D модели с офлайн подготовкой без остановки участка.
03
Программирование и подготовка траекторий
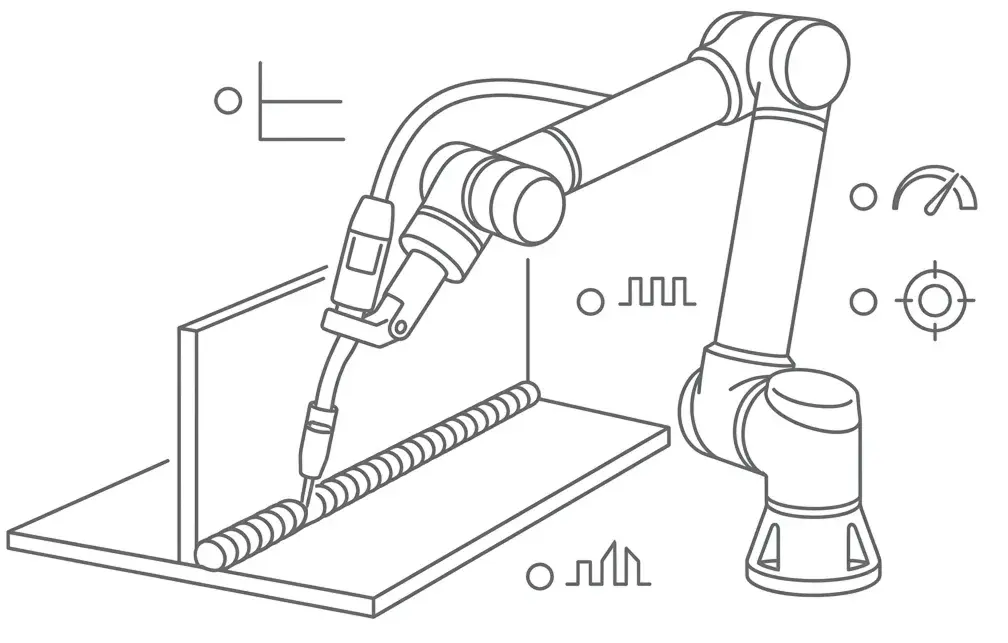
Стабильные режимы и фиксация параметров шва под требования качества.
04
Контроль и повторяемость процесса
05
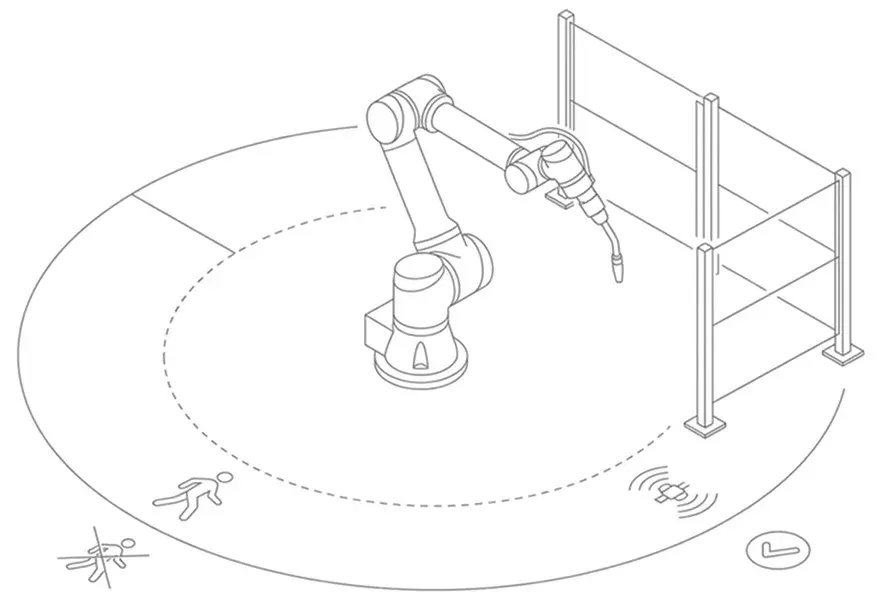
Зоны безопасности и защитная периферия с учётом требований площадки.
Безопасность участка
06
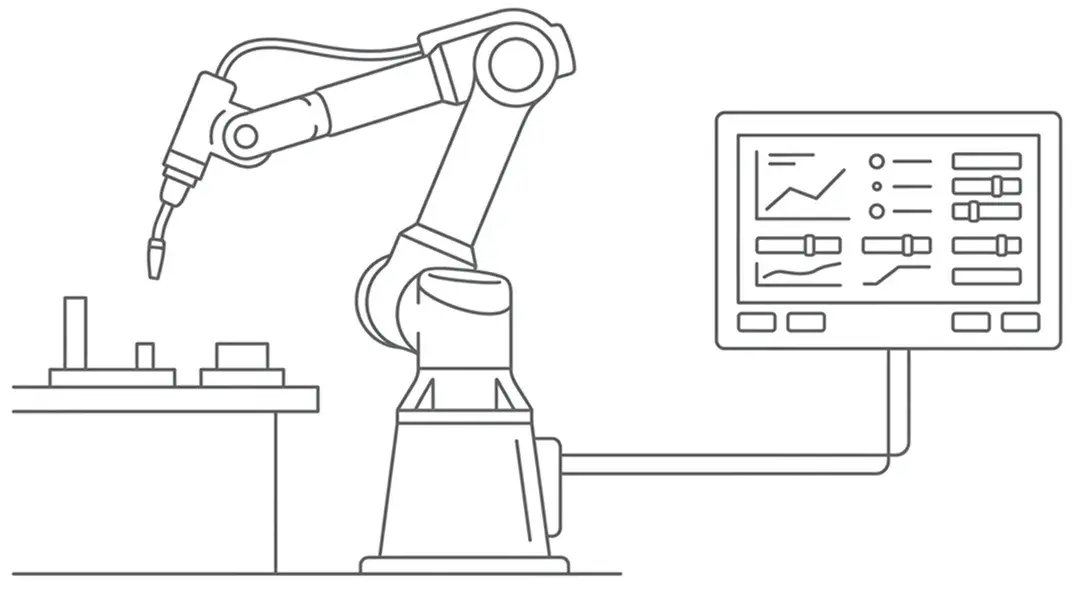
Запуск на ваших изделиях, обучение персонала и регламенты эксплуатации.
ПНР и обучение
Дуговая (MIG/MAG, TIG), лазерная
02
Выбор технологии сварки
Робот, позиционирование детали и рабочая зона под габариты и требуемый такт.
01
Подбор конфигурации РТК
Программы по точкам или по 3D модели с офлайн подготовкой без остановки участка.
03
Программирование и подготовка траекторий
Стабильные режимы и фиксация параметров шва под требования качества.
04
Контроль и повторяемость процесса
05
Зоны безопасности и защитная периферия с учётом требований площадки.
Безопасность участка
06
Запуск на ваших изделиях, обучение персонала и регламенты эксплуатации.
ПНР и обучение
Каталог
Какие задачи сварки роботизируем
Базовая автоматизация швов
РТК для стыковых и угловых швов на повторяющихся изделиях со снижением брака и ростом производительности
Трубопроводы, патрубки и отводы
РТК с адаптивным режимом сварочного шва и быстрой переналадкой под диаметр и геометрию детали
Трубные доски
Высокоточная роботизированная сварка по координатам отверстий с контролем режима и снижением деформаций


Корпуса масляных трансформаторов
РТК для герметичных швов с фиксацией параметров и соответствием требованиям энергетики и ГОСТ
Крупногабаритные конструкции
Портальный РТК с внешними осями и позиционерами для наложения швов на больших габаритах изделия и в сложных положениях


Пример внедрения
рост производительности участка на 25%
Роботизированная сварка серийных каркасов для повышения производительности, улучшения качества шва и снижения зависимости от ручного труда
Результат
Сварка металлических каркасов на мебельном производстве

сокращение количества сотрудников на сварочных операциях
меньше брызг, прожогов и рекламаций от конечного клиента
Как запускаем РТК сварки на участке
Фото или чертеж детали и требования к шву
Собираем материал, толщину, тип соединения, требования к контролю и объём выпуска.
01
Концепция РТК и предварительная оценка
Формируем компоновку решения и ориентир бюджета и сроков.
02
Монтаж и пусконаладка
Запускаем на площадке и отрабатываем режимы и траектории на ваших изделиях.
05
Обучение и сопровождение
Обучаем персонал и передаём регламенты эксплуатации и обслуживания.
06
ТЗ и проектирование
Готовим ТЗ на оснастку, позиционирование, безопасность и критерии приёмки.
03
Комплектация и подготовка
Комплектуем оборудование и готовим оснастку и программы к выезду.
04
Роботизированная сварка переносит повторяемые сварочные операции на программируемый комплекс. В типовой конфигурации система управляет движением горелки, сварочными режимами и позиционированием изделия. Возможный эффект зависит от стабильности заготовок, качества сборки, выбранной технологии, продолжительности цикла и организации подачи деталей.
Роботизированная сварка и сварочные комплексы под задачи производства
Роботизация сварочного производства включает не только поставку манипулятора. Для получения воспроизводимого результата необходимо спроектировать оснастку, обеспечить базирование изделия, выбрать источник сварки, подготовить программы и определить порядок контроля качества.
Состав сварочной роботизированной ячейки зависит от изделия и требований к процессу. Обычно в нее входят:
- промышленный робот и система управления;
- сварочный источник, горелка и система подачи материала;
- позиционер, стол или внешние оси;
- оснастка для фиксации и базирования деталей;
- ограждения, блокировки и другая защитная периферия;
- программы, средства контроля, пусконаладка и обучение.
Из чего состоит роботизированный сварочный комплекс
Роботизированная дуговая сварка применяется для повторяемых соединений, где можно обеспечить стабильное положение шва. Для конкретной задачи выбирают MIG/MAG-, роботизированную TIG-сварку или другую технологию с учетом материала, толщины и требований к качеству. Роботизированная лазерная сварка требует соответствующего источника, защиты рабочей зоны и технологической проработки соединения.
Роботизированная сварка металлоконструкций может использоваться для каркасов, рам, корпусов и других повторяющихся изделий. Для сварки труб, патрубков и отводов важно синхронизировать движение робота и позиционирование детали. При роботизированной сварке трубных досок отдельно учитывают координаты соединений, тепловложение, оснастку и требования к контролю.
Роботизированная сварка металлоконструкций может использоваться для каркасов, рам, корпусов и других повторяющихся изделий. Для сварки труб, патрубков и отводов важно синхронизировать движение робота и позиционирование детали. При роботизированной сварке трубных досок отдельно учитывают координаты соединений, тепловложение, оснастку и требования к контролю.
Технологии сварки и типы изделий
Программирование сварочного робота включает создание траектории по точкам или 3D-модели, логику цикла и синхронизацию с позиционером. Затем задают сварочные режимы и проводят пробную сварку. Доступный способ подготовки программы зависит от робота, программного обеспечения и исходной геометрии изделия.
Настройка сварочного робота выполняется на реальных деталях. Проверяются положение горелки, скорость движения, подача материала, параметры источника и качество шва. При изменении изделия, зазоров или базирования может потребоваться корректировка программы, оснастки и режимов.
Настройка сварочного робота выполняется на реальных деталях. Проверяются положение горелки, скорость движения, подача материала, параметры источника и качество шва. При изменении изделия, зазоров или базирования может потребоваться корректировка программы, оснастки и режимов.
Программирование и настройка сварочного робота
Стоимость сварочного робота как отдельного оборудования не отражает полный бюджет проекта. На цену комплекса влияют технология сварки, размеры изделия, позиционеры и внешние оси, оснастка, система безопасности, дымоудаление, средства контроля, программирование, монтаж и обучение.
Для предварительной оценки нужны чертеж или 3D-модель, материал и толщина, типы швов, требования к качеству, программа выпуска и информация о существующем участке. После анализа исходных данных определяется конфигурация РТК и перечень операций, которые целесообразно роботизировать.
PROF-IT ROBOTICS проектирует и внедряет роботизированные сварочные комплексы с учетом технологии, оснастки и условий площадки. На этапе проработки специалисты уточняют требования к шву, позиционированию, безопасности и приемке, а затем отрабатывают программы и режимы на изделиях заказчика.
Для предварительной оценки нужны чертеж или 3D-модель, материал и толщина, типы швов, требования к качеству, программа выпуска и информация о существующем участке. После анализа исходных данных определяется конфигурация РТК и перечень операций, которые целесообразно роботизировать.
PROF-IT ROBOTICS проектирует и внедряет роботизированные сварочные комплексы с учетом технологии, оснастки и условий площадки. На этапе проработки специалисты уточняют требования к шву, позиционированию, безопасности и приемке, а затем отрабатывают программы и режимы на изделиях заказчика.
От чего зависит стоимость сварочного робота и РТК
Сообщение об успешной отправке!


Частые вопросы
Состав зависит от задачи. Обычно комплекс включает робота, сварочный источник и горелку, подачу материала, позиционер или стол, технологическую оснастку, систему безопасности, программы и пусконаладочные работы. Дополнительные компоненты определяются после анализа изделия.
Лучше всего роботизируются повторяющиеся изделия со стабильной геометрией и понятным базированием. Это могут быть металлоконструкции, каркасы, корпуса, трубы, патрубки, отводы и трубные доски. Возможность роботизации проверяется по чертежам, допускам и требованиям к шву.
Технологии отличаются источником тепла, присадочным материалом, скоростью процесса и требованиями к подготовке соединения. Выбор делают по материалу, толщине, типу шва и требуемому качеству. Универсального варианта для всех изделий нет.
Траекторию можно задать с пульта по точкам или подготовить по 3D-модели, если это поддерживает используемое оборудование. Программа синхронизирует движение робота, сварочные режимы и внешние оси. Перед запуском цикл проверяется на реальном изделии.
Настройка включает проверку базирования, положения горелки, траектории, скорости, подачи материала и параметров источника. После пробных проходов оценивают шов и при необходимости корректируют режимы, программу или оснастку.
Иногда да, если изделия имеют повторяемую геометрию, а переналадка не занимает значительную часть цикла. Целесообразность зависит от числа типоразмеров, сложности оснастки, частоты смены программы и требований к производительности.
Обычно деталь устанавливают в позиционер, а движение изделия синхронизируют с траекторией горелки. Конфигурация зависит от диаметра, толщины, типа соединения и допустимых отклонений геометрии. Для вариативных деталей может потребоваться коррекция шва.
Необходимо обеспечить точное базирование детали, повторяемость координат соединений и подходящий тепловой режим. Также учитываются последовательность сварки, возможные деформации и метод контроля готовых швов.
Стоимость зависит от модели робота, технологии сварки, позиционеров, внешних осей, оснастки, систем безопасности и контроля. В бюджет проекта также входят программирование, монтаж, пусконаладка и обучение персонала.
Нужны чертеж или 3D-модель изделия, материал и толщина, типы и длина швов, программа выпуска, требования к качеству и данные о площадке. При наличии полезны образец детали, фотографии текущего процесса и описание существующего оборудования.